Tư vấn lựa chọn công nghệ, thiết bị phun phủ nhiệt

Giải pháp tối ưu để đối phó với khủng hoảng kinh tế

Tư vấn lựa chọn vật liệu phun phủ nhiệt

Praxair cung cấp giải pháp về vật liệu phù hợp với ứng dụng của khách hàng

Tư vấn lựa chọn vật liệu phun phủ nhiệt

Praxair cung cấp giải pháp về vật liệu phù hợp với ứng dụng của khách hàng

Phun phủ nhiệt - Công nghệ của tương lai

Phục hồi các chi tiết, phụ tùng, cấu kiện bằng phương pháp phun phủ nhiệt

Hiển thị các bài đăng có nhãn Lớp phủ cho công nghiệp khuôn mẫu. Hiển thị tất cả bài đăng

15 thg 6, 2015

Dịch vụ phun phủ nhiệt


Công nghệ phục hồi kim loại


PHUN PHỦ NHIỆT


BẠN HOẠT ĐỘNG TRONG CÁC NGÀNH


• Dệt may
• Hóa chất
• Giấy và bột giấy
• Sản xuất và gia công kim loại
• Mỏ, xây dựng
• Dầu khí, đóng tàu

• Ô tô
• Động cơ tua bin khí
• Xi măng
• Mía đường, thực phẩm,...
•Thủy tinh
• Mỏ, xây dựng

CHI PHÍ BẢO TRÌ, SỬA CHỮA MÁY HÀNG NĂM CỦA BẠN NGỐN HÀNG TỈ ĐỒNG?


LỢI ÍCH KỸ THUẬT
• Tăng cường khả năng chịu mòn
• Kéo dài tuổi thọ của chi tiết
• Tăng cường khả năng chịu nhiệt độ
• Nâng cao khả năng chống ăn mòn
• Tăng khả năng dẫn điện / điện trở suất
• Chống - mài mòn, tăng độ bám dính 
• Sửa chi tiết bị mòn hoặc gia công sai
LỢI ÍCH KINH TẾ
• Giảm thiểu thời gian ngừng máy
• Giảm thiểu chi phí vận hành và bảo trì máy
• Sửa chữa các phụ tùng hư hỏng
• Giảm chi phí mua phụ tùng 
• Giảm chi phí tồn kho phụ tùng dự phòng  


 Lớp phủ Nhôm-Đồng
Phục hồi trục vít chân vịt.
 Lớp phủ Nickle Chrome 
Lớp phủ Babbit 
Bạc đỡ


Lớp phủ babbit
Bạc đỡ

 Lớp phủ Đồng 
 Lớp phủ thép SUS420
Phục hồi lỗ puley.

     
 Lớp phủ cho trục In Offset  Lớp phủ cho sản xuất chai thủy tinh
 Lớp phủ cho công nghiệp khuôn mẫu
     
 Phun phủ nhiệt trong công nghiệp dầu khí
 Phun phủ nhiệt bảo vệ chống ăn mòn trong công nghiệp điện gió
 Phun phủ nhiệt với công nghiệp sản xuất thép
Kênh video về công nghệ bảo vệ phục hồi kim loại bằng phương pháp phủ nhiệt

Liên hệ ngay hôm nay để chúng tôi cùng bạn tìm giải pháp !


CÔNG TY TNHH TƯ VẤN THƯƠNG MẠI KỸ THUẬT MAI THỦY
Hotline: 0913 23 80 23

Lớp phủ cho công nghiệp khuôn mẫu

Lớp phủ cho công nghiệp khuôn mẫu


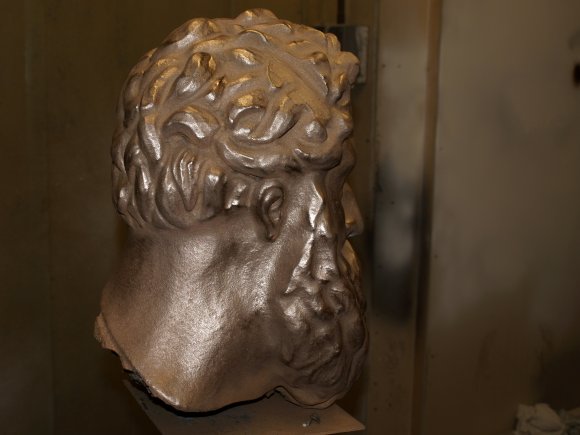
Phun phủ nhiệt được sử dụng ngày càng gia tăng để sản xuất khuôn mẫu, dụng cụ với chi phí thấp cho các xưởng đúc nhựa và các ngành công nghiệp khác.

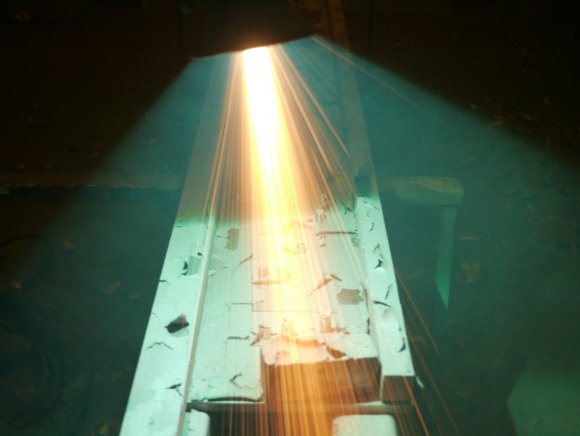
Trong quá trình này, kim loại ở dạng nóng chảy , được phun lên một mô hình thích hợp; lớp phun đóng rắn ngay lập tức trên bề mặt nhựa, kim loại hoặc bê tông để tạo thành một công cụ/ khuôn. Khuôn hay công cụ phun kim loại có thể được thực hiện trong một thời gian rất ngắn so với các phương pháp thông thường.
Chi phí có thể thấp hơn đáng kể.


Lớp phủ cho công nghiệp khuôn mẫu

THIẾT BỊ
Thiết bị phun hồ quang hoặc ngọn lửa

ỨNG DỤNG
Đối với khuôn áp thấp khuôn kim loại phun có thể được sử dụng như một công cụ sản xuất. Trong khuôn áp lực cao như khuôn đùn, tuổi thọ cụ thể chỉkhoảng 50-100 lần đúc (trong điều kiện thuận lợi 2.500 lần đúc đã được sản xuất từ loại khuôn phun kim loại và nó vẫn còn ở trong tình trạng có thể sử dụng tiếp), nhưng đây thường là việc liên quan đến tạo prototype. Trong ngành công nghiệp đúc, khuôn phun kim loại có tuổi thọ lớn hơn khuôn mẫu nhựa và loại bỏ các vấn đề của việc dính cát lên khuôn vốn là một hệ quả của sự bám dính tĩnh (static build-up).

Quá trình phun kim loại được sử dụng cho các loại khuôn như: Expanded Polyurethane, Polyurethane GRP (DMC and SMC), GF Nylon Polycarbonates, RIM, Acetal vv, trên một prototype. Các linh kiện khác nhau, từ chỗ ngồi, thân, tay lái, tấm cản, cụm đèn chiếu sáng...đến vỏ động cơ phản lực, tất cả đều được sản xuất từ khuôn phun kim loại.

SẢN XUẤT CÔNG CỤ
Mô hình
Mô hình có thể làm trên hầu hết các vật liệu. Gỗ và kim loại thường được sử dụng cũng như nhựa, các loại sáp, vật liệu dệt…hoặc các linh kiện hiện hữu cũng có thể được sử dụng. Cấu trúc bề mặt sẽ được tái tạo trên các bề mặt khuôn phun kim loại. Cần cẩn
thận để giảm thiểu tỷ lệ lỗ sâu, lỗ hẹp và khe vì chúng có thể gây khó khăn khi phun. 

Góc thoát nên rộng nhất có thể mặc dù, tùy thuộc vào hình dạng và kích thước, chỉ một nửa góc là đã có thể chấp nhận được. Mô hình bằng gỗ nên được đánh vecni / làm
kín trước khi phun.

Chuẩn bị
Các mô hình nên được đặt trên một tấm phẳng trước khi phun. Trường hợp một linh kiện hiện hữu được sử dụng như là một mô hình, đường tách phải được làm thật cẩn thận và một khung được chạy dọc theo đường phân tách để việc phun không ảnh hưởng đến vùng lân cận.

Khoảng cách giữa các mô hình và tấm đế phải được điền đầy sáp. Nếu không, có thể không thể tách được các mô hình ra khỏi đế phun sau khi phun.

Các bề mặt của mô hình phải sạch, khô và không dính mảnh vụn. Nên dùng một lớp dung dịch làm sạch mỏng. Tác nhân tách lớp được phun đều trên bề mặt phun. Có thể cần vài lớp phủ nền để bề mặt đạt độ đều cần thiết.

Trên bề mặt có độ bóng cao, lớp nền sau khi phủ không được để bị nhiễm bẩn; thậm chí dấu vân tay cũng có thể bị sao chép trên các bề mặt khuôn đúc.

Vật liệu
Khuôn mẫu được làm bằng nhiều vật liệu, bao gồm cả thiếc-kẽm, kẽm, hợp kim kẽm, đồng thau, đồng và nhôm.

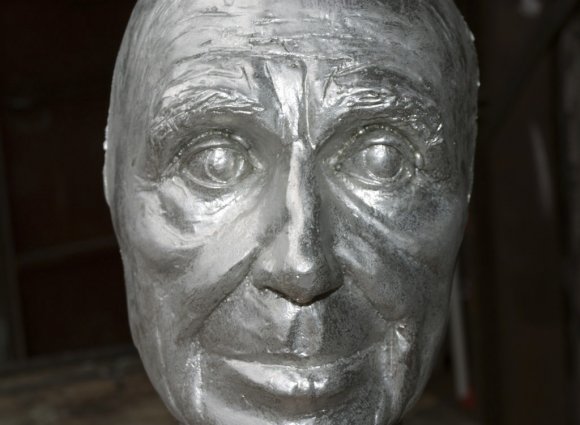
Có thể sử dụng các vật liệu khác hoặc kết hợp các vật liệu khác trong một số trường hợp. Hầu hết các ứng dụng tập trung xung quanh kẽm hoặc hợp kim kẽm, với sự sao chép bề mặt tốt, co ngót không đáng kể và trong trường hợp thiếc-kẽm, bề mặt gần như gương, các vật liệu này cung cấp đặc tính phun tuyệt vời.

Phun phủ

Lớp phủ cho công nghiệp khuôn mẫu

Sử dụng một trong hai quá trình: hồ quang hoặc ngọn lửa để phun kẽm hay hợp kim kẽm. Dùng sung phun ở áp lực tương đối thấp và đưa dòng phun đầu tiên vào góc bán kính và đáy của khe bất kỳ… và sau đó ở trên phần còn lại của bề mặt. Điều khiển cho súng chuyển động nhanh tương đối để đảm bảo rằng lớp phủ đầu tiên được phun đồng đều nhất có thể và tránh quá nhiệt (có thể làm biến đổi mẫu).

Nhiệt độ bề mặt không được vượt quá 35 ° C, do đó phải đặc biệt chú ý khi sử dụng thiết bị phun.
Tùy thuộc vào kích thước và hình dạng, khi độ dày đạt 750μm, tỷ lệ bám dính có thể được tăng lên và phạm vi phun (khi phun hồ quang) giảm cho đến khi độ dày yêu
cầu được đạt tới, thường sẽ là tối đa 3mm.

Bước phun cuối cùng 250μm t (0,010 ") có thể được phun nhôm để hỗ trợ liên kết với vật liệu nền bất kỳ.
Kết hợp ống kiểm soát nhiệt độ
Trường hợp cần thiết, ống kiểm soát nhiệt độ có thể được tích hợp vào khuôn bất cứ lúc nào sau khi phun lớp phủ ban đầu. Các ống phải được tẩy dầu mỡ, phun cát và phun kẽm trước khi đặt chúng vào vị trí.

Vật liệu đỡ
Để cung cấp thêm độ cứng, cần gia cố dụng cụ phun với vật liệu phù hợp.
Cần lựa chọn kỹ vật liệu, tùy thuộc vào lực tựa cần thiết, khả năng giữ hoặc tản nhiệt và sự phù hợp về giãn nở nhiệt của vật đỡ và mặt phun. Vật liệu sử dụng bao gồm các loại nhựa epoxy , kim loại và bê tông.
Nếu muốn, ống kiểm soát nhiệt độ có thể được đặt trong mặt đỡ.

Tháo khuôn

Để tháo khuôn, có thể nó ngâm trong nước nóng trong vài giờ. Hầu hết các hình dạng hình học đơn giản có thể được tháo ra bằng cách chèn nêm trên phần diện tích giữa mô hình và lớp kim loại phun.
Hình dạng với độ phức tạp cao nên có điểm tạo áp lực thích hợp gắn trên mô hình để tạo các lực cần thiết để tách khuôn. “Tạo sốc" ra các công cụ phun cũng thường được sử dụng để thay thế cho phương
pháp ngâm.

Làm kín

Đôi khi, độ xốp là lợi thế vì nó tạo điều kiện cho chân không hình thành và cho phép thoát các loại khí có thể được tạo ra trong quá trình lưu hóa khuôn. Tuy nhiên, khi độ xốp là có hại, bề mặt của công cụ có thể được làm kín với chất thẩm thấu (sealant).

Lớp phủ cho công nghiệp khuôn mẫu

Sealant này phải được lưu hóa hoàn toàn trước khi công cụ được sử dụng, nếu chưa lưu hóa, nó có thể phản ứng với nhựa đúc. Sealant không nên tiếp xúc với nhiệt độ lớn hơn 150 ° C. Bất kỳ vật liệu đỡ nào cũng nên được lưu hóa hoàn toàn trước khi thẩm thấu với sealant vì các dung môi có trong nó có thể phản ứng với các loại nhựa chưa lưu hóa


Video làm khuôn mẫu với công nghệ phun phủ nhiệt:


Facebook Chat